

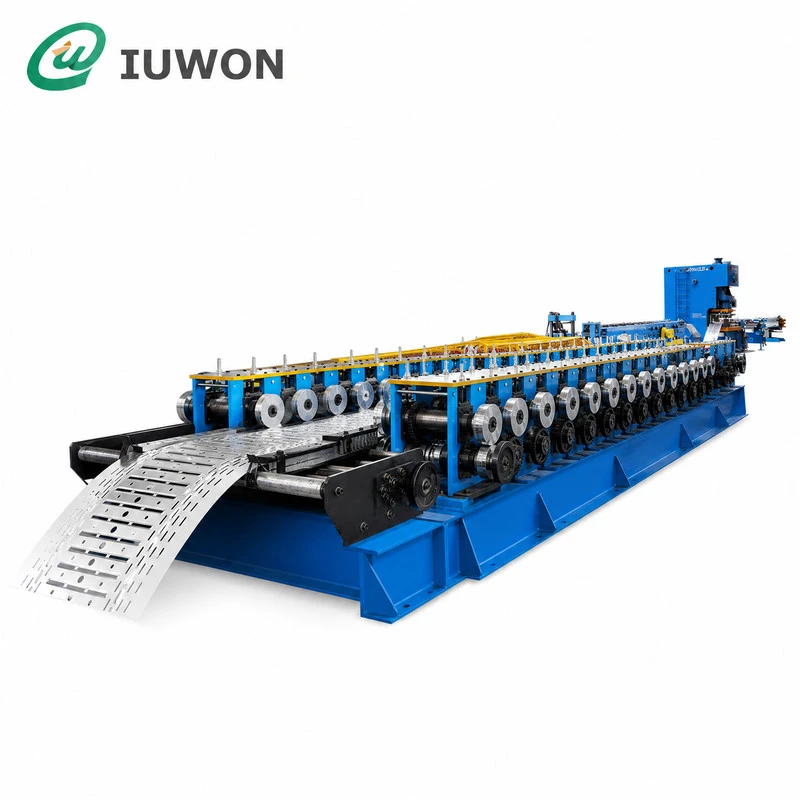
Hangzhou IUWON Technology Co., Ltd. є одним із найнадійніших виробників і постачальників важких кабельних лотків для формування рулонів у Китаї. Маючи багатий досвід, ми щиро запрошуємо вас придбати на нашому заводі виготовлений на замовлення важкий пристрій для формування рулонів кабельних лотків. Хороший сервіс і доступні ціни.
Технічні характеристики пристрою для формування рулонів кабельних лотків
| Пункт | Специфікація |
|---|---|
| Тип лотка | Надміцний кабельний лоток |
| Тип сталі | GI / вуглецева сталь / нержавіюча сталь |
| Діапазон товщини | Згідно з Профілем |
| Розмір лотка | Індивідуальний |
| Станції формування | Залежить від профілю |
| Діаметр валу | На основі конфігурації машини |
| Роликовий інструмент | Індивідуальний набір рулонів |
| Тип різання | Гідравлічне різання |
| КОНТРОЛЬ | ПЛК + сенсорний екран |
| Швидкість лінії | Відповідно до матеріалу та профілю |
Надміцна конструкція машини
Посилена рама машини
Кабельний лоток для важких навантажень потребує формуючої конструкції, здатної витримати навантаження, що виникають під час деформації листа. Таким чином, рама машини та формувальні стійки конфігуруються відповідно до товщини матеріалу, геометрії профілю, діаметра ролика та навантаження на вал.
01
Формувальні вали великого діаметра
Роликові вали передають крутний момент формування від системи приводу до інструменту. Діаметр валу та матеріал вибираються відповідно до очікуваного формувального навантаження, щоб положення валиків можна було контролювати протягом усього безперервного виробництва.
02
Надміцні роликові інструменти
Формувальні ролики обробляються відповідно до поперечного перерізу кабельного лотка. Їх геометрія контролює послідовність згинання від плоскої смуги до завершеного лотка, включаючи дно, бічні стінки, кути та фланцеві області.
03
Система передачі
Система приводу забезпечує синхронне обертання формувальних роликів. Передачу коробки передач можна налаштувати відповідно до необхідного навантаження формування та умов виробництва.
04

Послідовність формування профілю для важких навантажень
Послідовність формування розроблена відповідно до розподілу навантаження на міцний профіль лотка:
- Керівництво по вступу:Розміщує сталеву стрічку перед тим, як вона потрапить у формувальну секцію, і утримує матеріал у центрі.
- Формування дна:Поступово згинає плоску стрічку до необхідної ширини дна лотка без надмірної деформації.
- Формування бокової стінки:Формує вертикальні стінки через кілька роликових станцій відповідно до заданої висоти лотка та радіуса згину.
- Формування фланців:Оздоблення верхніх країв або фланців арматури з контрольованими кутами згинання.
- Калібрування профілю:Кінцеві роликові станції коригують поперечний переріз і підтримують узгодженість розмірів перед різанням.
- Розрізання по довжині:Сформований профіль вимірюється і відрізається на необхідну довжину лотка.
Чому для важкого формування кабельних лотків потрібна інша конфігурація машини?
Більш товста сталь:Потрібна більша сила формування, тому рама, вали, підшипники та система приводу повинні витримувати підвищені механічні навантаження.
Більший профіль:Ширші днища та глибші бічні стінки збільшують навантаження на вигин і вимагають відповідного діаметра роликів, розміру валу та відстані між станціями формування.
Прогресивне формування:Кілька роликових станцій поступово формують дно, бічні стінки та фланці для контролю деформації та вирівнювання профілю.
Посилена структура:Міцніша рама машини та формувальні стійки допомагають підтримувати позиціонування ролика під час безперервного виробництва.
Дизайн на основі профілю:Ширина лотка, висота, товщина листа, радіус вигину та розміри фланців визначають роликові інструменти, потужність приводу та конфігурацію різання.
Як ширина лотка впливає на механічну конструкцію?
Ширина лотка впливає на кількість листового матеріалу, що проходить через секцію формування, а також може змінювати розміри роликових інструментів машини. Для більш широких профілів можуть знадобитися інші довжини роликів, розташування валів і опорні конструкції порівняно з вузькими лотками для важких умов.
Ширину також слід враховувати разом із висотою бічної стінки та товщиною листа. Широкий лоток, виготовлений із товстої сталі, може забезпечити інший розподіл навантаження, ніж вузький лоток, використовуючи ту саму товщину матеріалу.
Покупці повинні надати повний діапазон розмірів, якщо планується кілька ширин лотків. Це дозволяє IUWON визначати, чи можуть профілі мати спільну конфігурацію формування чи вимагають різних механізмів інструментів.
Популярні Мітки: важкий кабельний лоток, виробники, постачальники, фабрика


